本文系统讲解蒸汽减压阀从安装前选型复核、管道吹扫,到水平直立安装、直管段与疏水安全阀配套、低压阶梯调试,再到周/月/半年分级维护与预测性保养的全流程规范。重点提示冷凝水隔离、导压管取水位置、只允许低压向高压回调等现场易错点,帮助蒸汽系统运维方降低压力漂移与阀芯冲蚀故障率。
在食品杀菌、制药配汽、纺织定型、区域供热及电厂辅机系统中,蒸汽减压阀并不是“装上去就不用管”的配件,而是决定末端用汽设备寿命与蒸汽能效的核心节点。大量现场故障统计显示,减压阀压力漂移、阀芯冲蚀、膜片破裂和水锤损伤,约七成原因不在阀门本体质量,而在安装管路布置失误与维护节奏缺失。本文结合2025—2026年蒸汽系统调试现场的常见工况,梳理一套兼顾搜索引擎可读性与工程落地性的蒸汽减压阀安装维护方法,供设计单位、工程公司和设备运维人员参考。
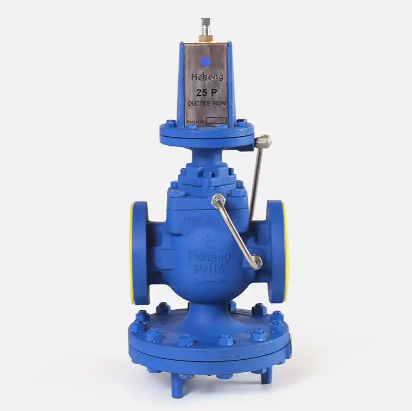
一、安装前:选型复核与管道吹扫决定后期80%稳定性
很多项目在阀门到货后才发现弹簧压力等级与汽源不匹配,或口径按管道等径选取导致减压阀长期在5%开度内抖动。安装前必须核对三项数据:进口最大工作压力与波动幅度、出口设定压力、最大与最小蒸汽流量。当减压比超过8bar或流量波动大于3倍时,应优先考虑串联二级减压或并联一用一备站。
管道预处理常被赶工期省略。新焊管道内焊渣、氧化皮会在首次通汽时随高速蒸汽切入阀座,造成永久性线状泄漏。规范做法是在减压阀上游主阀关闭状态下,先开旁通阀用低压蒸汽分段吹扫,直至排污口无可见颗粒物,再装入阀体。阀前必须设置100目(或80目以上)Y型不锈钢过滤器,滤筒侧装便于排液;阀前低点配汽水分离器或疏水阀组,阀后预留压力表、安全阀与缓冲直管段。
二、管路布置:流向、直管段与冷凝水回路的细节点
蒸汽减压阀应直立安装在水平管路上,阀盖朝上,阀体箭头与蒸汽流向严格一致,禁止倒装或侧倒置装——倒置会让冷凝水浸泡膜片与导阀,是膜片早期龟裂的主因。直管段方面,阀前保留≥5倍管径、阀后≥10倍管径(或按前600mm/后1000mm底线控制),避免涡流导致出口压力振荡。
配套管路有三个易错点:其一,阀前过滤器与阀体间距300—500mm即可,过远会积冷凝水;其二,阀后安全阀整定压力应高于设定出口压力10%—15%,且排量能覆盖减压阀全开流量,严禁用截止阀代替安全屏障;其三,阀前与阀后疏水组的冷凝水支管必须分别回收,不能汇到同一根回水管,否则低压侧冷凝水会倒灌进减压阀腔。导压取源口应开在阀后3—5倍管径的水平管顶部,避开“水袋”。
大口径(DN100以上)阀组需在前后设固定支架与滑动支架,不让管道热位移把弯矩传给阀体法兰;法兰垫片首选柔性石墨金属缠绕垫,螺栓对角分两次热紧(冷态初紧、通汽升温后复紧)。
三、调试:只能从低压向高压走,禁止空载硬顶
未供汽前严禁预拧调节螺钉。正确顺序为:关闭主路进出口截止阀→开旁通阀排冷凝水→微开进口截止阀暖管→待阀后压力表归零、导压管无弯折后,逆时针松退调节螺钉至弹簧松弛→缓慢顺时针每转1/4圈停30秒,观察阀后压力阶梯上升,直至设定值→拧紧锁紧螺母、装防护罩。
空载可先调到略低于目标值,带负荷后再微调。若阀后压力持续漂移超过0.02MPa,多为导阀取压管积水或膜片微漏;若出口压力调不下来,优先查导阀顶杆卡滞与主控孔堵塞,而非盲目换主阀。调试全程人员避站在阀侧,防喷汽烫伤。
四、运维节奏:把“坏了再修”改成“数据预警”
现场可落地的维护节奏建议分三层。日常层:每周抄录阀前/阀后压力、过滤器压差、疏水阀排水频次,发现滤网压差>0.05MPa立即在线反冲;月度层:检查法兰有无渗漏、调节螺母是否松动、膜片室外壁有无蒸汽渍印;半年度层:解体检查阀芯阀座线密封、弹簧自由长度、膜片老化裂纹,易损密封件强制换新品。
新型运维正在引入“蒸汽站健康台账”:把每次调压曲线、流量区间、出口压力波动带录入CMMS,当同一设定压力下最小流量段出现周期性啸叫,系统提前预警导阀磨损。对连续生产不能停汽的产线,旁通管路必须独立试压合格,主阀解体检修时由旁通续供,但旁通阀常态铅封关闭,禁止长期混流运行。
停机超过一周,关进口截止阀并微开放散口泄压,寒冷车间排净阀腔存水防冻裂;长期库存减压阀两端口加盲板、运动件涂防锈油置干燥库房。